


Зачем нужна и как проводится закалка стали?
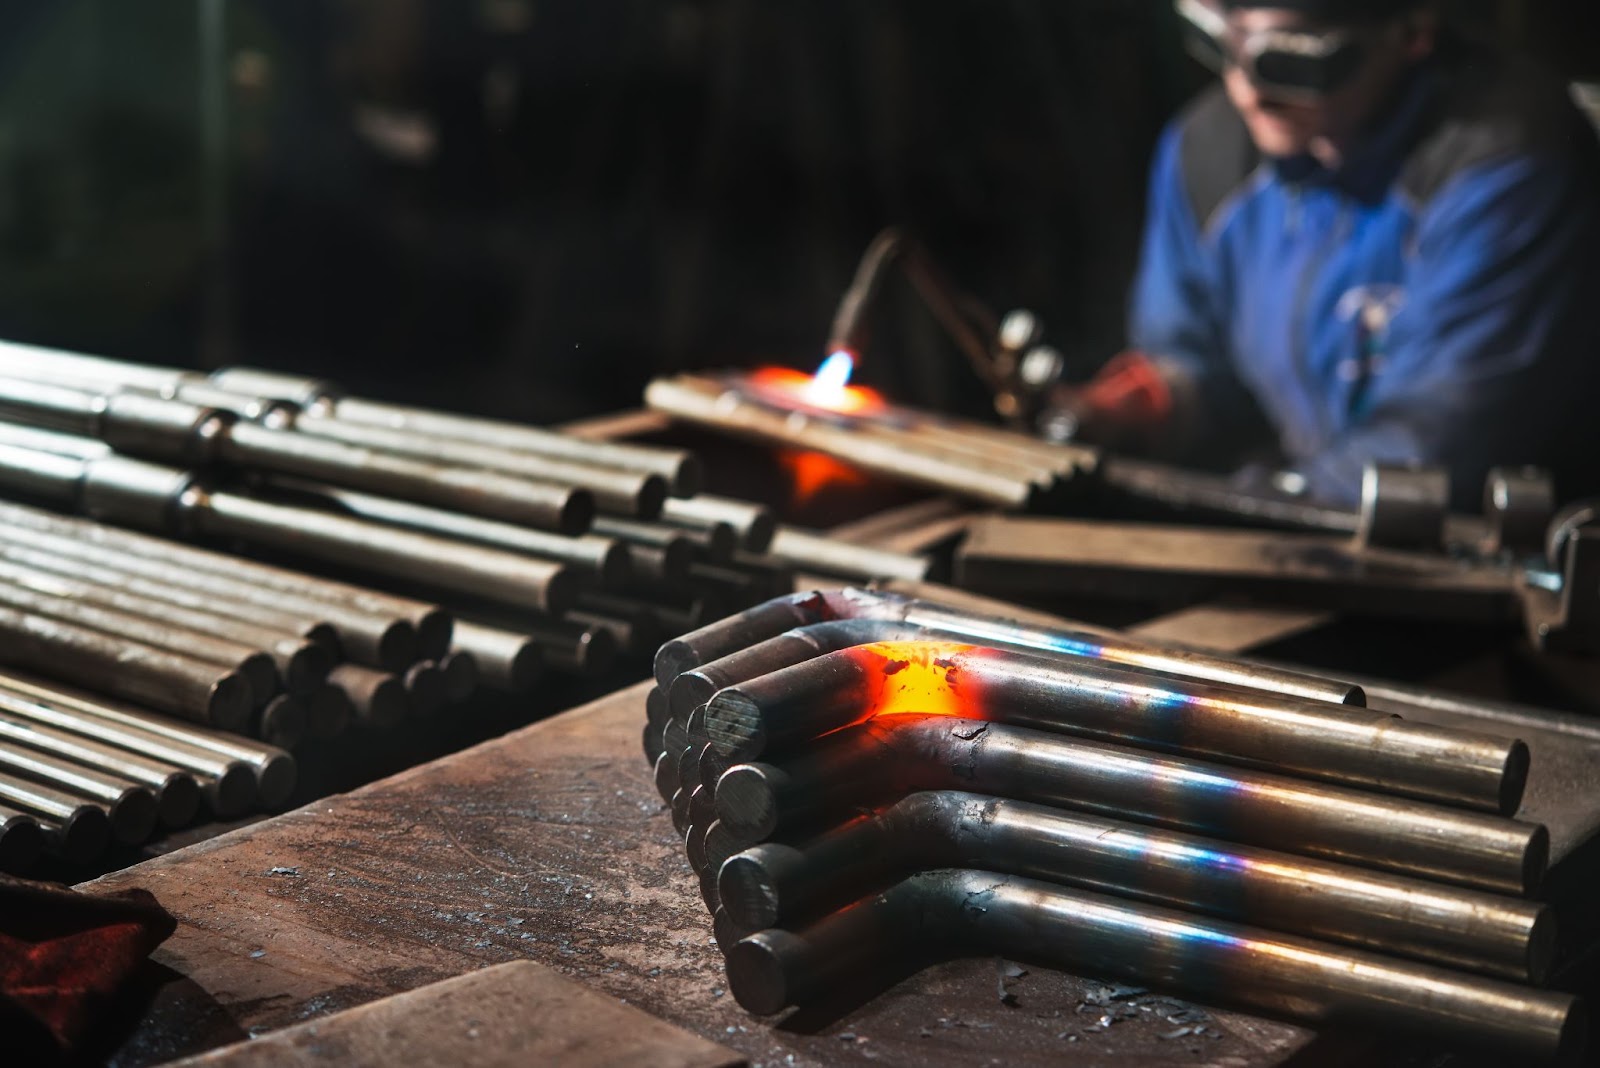
Закалка стали — это процесс, при котором происходит нагрев металла до температур изменения его кристаллической решетки с последующим её резким охлаждением. В результате прохождения сплавом процесса закалки он приобретает свойства мартенсита и становятся тверже.
Какие свойства даёт закалка?
Благодаря изменению внутренней структуры металла детали из него приобретают дополнительную твердость и прочность. При резких механических воздействиях металлические структуры становятся хрупкими из-за возникшего напряжения в их кристаллической решетке.
Поверхность изделия покрывается окалиной, что учитывается при последующей обработке. Также отмечается снижение пластичности и вязкости.
Для компенсации возникших недостатков применяют способ отпуска. Отпуск, в отличие от закаливания, является вторичным процессом и нагрев детали при нем достигает до 150-500 градусов по Цельсию с последующим медленным охлаждением. Такой процесс помогает снизить степень напряженности кристаллической решетки и, как следствие, уменьшить ее хрупкость.
Как закаляется сталь?
Для эффективного закаливания существуют ряд параметров, которые необходимо учитывать. Среди них:
- Температура. Данная характеристика влияет на режим закаливания: методика, при которой температура работы выше критической на 40-50 градусов, называется полной закалкой. Если же термообработка не достигает указанных цифр то процесс считается неполным.

- Время выдержки металла. Этот параметр влияет на процессы изменения кристаллической решетки изделия, так как чем дольше воздействуют высокие температуры на материал, тем больше свойств мартенсита, феррита и аустенита он получит.
- Скорость и способ охлаждения. Для получения структур мартенсита необходимо быстро охладить аустенит при температуре 500-600 градусов по Цельсию. Медленное снижение температуры позволит провести изменение структуры мартенсита. В процессе охлаждения важно правильно выбрать среду, в которой будет происходить весь процесс. Для таких целей применяют воду, минеральное масло, а также раствор поваренной соли.
При этом углеродистые стали охлаждают с помощью воды с температурой 15-18 градусов по Цельсию, а легированные обрабатывают в среде минерального масла.
Важно различать закалки по охлаждающим средам:
- закалка в одной охладительной среде применяется для обработки металлических изделий несложной формы. Это обосновывается тем, что при охлаждении в одной среде поверхность охлаждается быстрее чем сердцевина, что приводит к короблению детали и её последующему растрескиванию;
- закаливание в двух средах: первичное охлаждение до 300-400 градусов в воде, а затем полное охлаждение в минеральном масле. Чаще всего этот метод применяют для закалки инструментов, в составе которых есть высокое содержание углерода;
- ступенчатая закалка. Первый её этап происходит в соляной ванне, где температура достигает показателей мартенситного превращения. Затем производится охлаждение на воздухе или в другой однородной среде. Из недостатков метода отмечается невозможность быстрого охлаждения, из-за чего он применяется преимущественно для изделий с небольшим сечением;
- струйчатая закалка— используется для термообработки определенной части металла. В этих целях применяют специальные установки с нагревом и струйной подачи воды для охлаждения;
- изотермическая закалка имеет идентичный технологический процесс со ступенчатой обработкой, но отличается временем пребывания в охлаждающей среде для обеспечения распада аустенита. В качестве охлаждающей среды применяют растворы расплавленной соли. Такой метод подходит для металлов с различным содержанием углерода в составе, а также для легированных сталей;
- светлая закалка. Здесь в качестве среды охлаждения применяют растворы щелочи, которые обеспечивают очищение поверхности от окалины;
- закалка с самоотпуском, при которой металлу не дают полностью охладиться, извлекая его из среды. Сердцевина изделия при этом остается разогретой, что используется для проведения отпуска материала.
Способ закаливания выбирается в зависимости от свойств сплава. В общих чертах сама технология имеет следующий вид:
- Заготовка нагревается до 750 градусов, приобретая свойства аустенита.
- Проводится проверка на нагретость всей детали, а не только ее поверхности с помощью прибора Роквелла, который показывает степень накаливания металла на всех его слоях.
- Следующий этап — охлаждение с использованием необходимого раствора.
- Отпуск. При необходимости частично охлажденное изделие можно подвергнуть отпуску.
Выбор охлаждающей среды
Выбор охлаждающей среды влияет на дальнейшие свойства металла, а также на качество получаемого изделия.
При поверхностной закалке применяется охлаждение водой. Жидкость не должна содержать примесей, а изделие должно быть простой формы. Температура воды при этом составляет 30 градусов по Цельсию.
Охлаждение каустической содой применяется для изделий сложной формы. Такой раствор нагревается до температуры 60 градусов.
Небольшие в сечении изделие, а также те, которые относятся к тонкостенным, принято охлаждать с применением минеральных масел, обеспечивая постоянную температуру раствора. Важно, чтобы в нем не было воды, которая может способствовать неравномерному остыванию изделия.
Стоит отметить, что каустическая сода и минеральные масла обладают токсичностью для человека во время работы с ними, а также отличаются взрывоопасностью.
Выбор и подготовка стали
Существование нескольких методик и разнообразия средств охлаждения позволяет закаливать почти любые виды стали. Выполнение условий закалки позволяет добиться необходимых характеристик как для легированных, так и для углеродистых сталей. Тут стоит отметить, что изделия, в составе которых есть хотя бы небольшое количество углерода, не поддаются закалке, так как вероятность разрушения деталей в таком случае слишком высока.
Чтобы избежать возникновения дефектов, необходимо предварительно подготовить сталь к термообработке. Для этого удаляются сколы и зазубрины на металлопродукции, также производится зачистка его поверхности от ржавчины. Наличие внешних дефектов может сказаться на дальнейшей целостности продукта, а также твердости и пластичности.Также важен этап уточнения состава металла, ведь неправильно выбранная техника обработки может привести изделие в непригодность.